


ASTM A106-Spesifikasi Standar untuk Pipa Baja Karbon Tanpa Jahitan untuk Layanan-Suhu Tinggi
Pipa ASTM A106 selalu diproduksi dengan metode seamless dan dapat ditekuk, digulung, dan diberi flensa.
Ukuran
1" – 26" bergantung pada Rasio OD vs Dinding
Pipa Mulus ASTM A106(juga dikenal sebagai pipa ASME SA106) biasa digunakan dalam konstruksi kilang minyak dan gas, pembangkit listrik, pabrik petrokimia, boiler dan kapal. Pipa-pipa ini harus mengangkut cairan dan gas pada suhu dan tekanan yang lebih tinggi. Pipa ASTM A106 mencakup tiga grade, A106 Grade A, A106 Grade B, dan A106 Grade C. Diantaranya, grade A memiliki persyaratan kekuatan yang relatif lebih rendah; kelas B banyak digunakan dan memiliki keseimbangan kinerja keseluruhan yang lebih baik; grade C memiliki standar kekuatan dan ketangguhan yang lebih tinggi, dan dapat mengatasi skenario-suhu tinggi dan-tekanan tinggi yang lebih ketat.
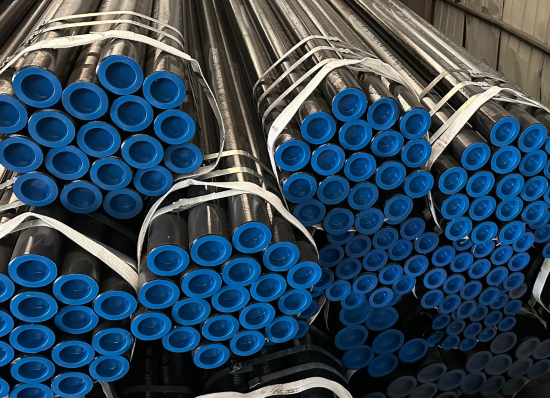
Tentang ASTM A106 Kelas B:
Pipa ASTM A106 Grade B (juga dikenal sebagai pipa ASME SA106 GR.B) digunakan di pembangkit listrik, boiler, pabrik petrokimia, kilang minyak dan gas, dan kapal yang perpipaannya harus mengangkut cairan dan gas panas atau dingin dalam tekanan dan suhu tinggi. A106 gram. B Pipa Seamless Baja Karbon, A106 Gr Bpipa SCH 40, Pemasok Pipa ASTM A106 Grade B tersedia dalam berbagai berat, ukuran, dan grade hitam dan galvanis baik yang dilas mulus maupun elektrik. ASTM A106 Grade B Ukuran pipa, kurang dari 2" biasanya dikirim sebagai produk penarikan dingin. 2" dan lebih tinggi biasanya diselesaikan dengan panas.
Tentang ASTM A106 Kelas C:
Pipa ASTM A106 Grade C (juga dikenal sebagai pipa ASME SA106 GR.C) adalah pipa baja karbon-mangan untuk boiler dan superheater berdiameter-bersuhu tinggi-bersuhu tinggi. Komposisi kimianya sederhana dan mirip dengan baja karbon 20G, tetapi kandungan karbon dan mangannya lebih tinggi, sehingga kekuatan luluhnya sekitar 12% lebih tinggi dibandingkan 20G, serta plastisitas dan ketangguhannya lumayan. Baja ini memiliki proses produksi yang sederhana dan kemampuan kerja dingin dan panas yang baik. Menggunakannya untuk menggantikan header 20G (economizer, water wall, low{13}}temperature superheater, dan reheater header) dapat mengurangi ketebalan dinding sekitar 10%, yang dapat menghemat biaya material, mengurangi beban kerja pengelasan, dan meningkatkan perbedaan tegangan header saat start-up.
Sifat Mekanik ASTM A106:
|
ASTM A106 |
Kelas A |
Kelas B |
Kelas C |
|
Kekuatan Tarik (Mpa) |
Lebih besar dari atau sama dengan 330 |
Lebih besar atau sama dengan 415 |
Lebih besar atau sama dengan 485 |
|
Kekuatan Hasil (Mpa) |
Lebih besar atau sama dengan 205 |
Lebih besar atau sama dengan 240 |
Lebih besar atau sama dengan 275 |
| Perpanjangan (%) | Lebih besar dari atau sama dengan 35 | Lebih besar dari atau sama dengan 30 | Lebih besar dari atau sama dengan 30 |
Perbedaan utama:
Kelas C memiliki kekuatan tertinggi (kekuatan luluh Lebih besar dari atau sama dengan 275MPa) dan cocok untuk lingkungan bertekanan-ekstrim tinggi, seperti pipa ketel superkritis.
Kelas B adalah yang paling umum digunakan (kekuatan luluh Lebih besar dari atau sama dengan 240MPa), cocok untuk skenario tekanan-sedang dan tinggi seperti kilang dan pembangkit listrik.
Grade A memiliki kekuatan paling rendah dan cocok untuk keperluan industri umum seperti-transportasi uap dan air bertekanan rendah.
Komposisi Kimiadari ASTM A106:
| Elemen | Kelas A | Kelas B | Kelas C |
| Karbon maks. % | 0.25 | 0.30 | 0.35 |
| Mangan % | 0.27 – 0.93 | 0.29 – 1.06 | 0.29 – 1.06 |
| Fosfor maks% | 0.035 | 0.035 | 0.035 |
| Belerang maks % | 0.035 | 0.035 | 0.035 |
| Silikon, min% | 0.10 | 0.10 | 0.10 |
Karakteristik komposisi kimia:
Unsur karbon (C): Kandungan karbon grade A tidak melebihi 0,25%, kandungan karbon grade B 0,25-0,30%, dan kandungan karbon grade C 0,30-0,35%. Karbon adalah faktor kunci yang mempengaruhi kekuatan. Peningkatan kandungan secara bertahap berhubungan dengan peningkatan kekuatan secara bertahap, namun kandungan karbon yang terlalu tinggi juga akan meningkatkan kecenderungan pengerasan dan mempengaruhi ketangguhan, sehingga kandungan karbon pada setiap tingkatan memiliki kisaran yang ketat.
Mangan (Mn): Kandungan mangan kira-kira 0,29-1,06% di tiga tingkatan. Mangan dapat menghaluskan butiran, memperkuat ferit, memberikan ketahanan tarik dan tekan tambahan pada pipa baja, dan membantu meningkatkan sifat mekanik secara keseluruhan.
Silikon (Si): Kandungan silikon dipertahankan sekitar 0,10%. Ini terutama memainkan peran deoksidasi, memurnikan baja cair, secara tidak langsung menjamin kualitas baja, dan membuat struktur internal lebih seragam.
Pengendalian pengotor: Kandungan unsur pengotor fosfor dan sulfur dibatasi secara ketat, tidak melebihi 0,035%. Tujuan dari pembatasan pengotor adalah untuk menghindari inklusi, yang akan melemahkan kinerja gaya pipa baja dan mengurangi keandalannya.
Perbandingan skenario aplikasi umum:
A106 GR.A: Biasa digunakan dalam-transportasi fluida bertekanan rendah dan bidang struktur bangunan, seperti jaringan pipa industri umum dan-sistem uap bertekanan rendah.
A106 GR.B: Biasa digunakan di bidang petrokimia, tenaga listrik, dan ketel uap, seperti pipa kilang, pipa uap pembangkit listrik, dan-pipa ketel bertekanan tinggi.
A106 GR.C: Biasa digunakan dalam sistem tekanan ultra-suhu tinggi dan bidang tenaga nuklir, seperti pembangkit listrik superkritis, ekstraksi minyak dan gas-laut dalam, dan jaringan pipa tambahan pembangkit listrik tenaga nuklir.
Perbedaan utama:
Grade B adalah yang paling banyak digunakan, mencakup lebih dari 90% kebutuhan pipa-bersuhu tinggi dan-tekanan tinggi, seperti unit perengkahan di kilang.
Grade C is used in more severe environments, such as supercritical pressure boilers (>22.1MPa).
Grade A memiliki biaya lebih rendah dan cocok untuk sistem-tekanan rendah-yang tidak kritis.
Bagaimana cara memilih nilai yang tepat?
Suhu Kurang dari atau sama dengan 450 derajat, tekanan Kurang dari atau sama dengan 5MPa → Kelas A (ekonomis)
Suhu Kurang dari atau sama dengan 650 derajat, tekanan Kurang dari atau sama dengan 15MPa → Kelas B (paling umum digunakan)
Suhu Kurang dari atau sama dengan 700 derajat, kondisi tekanan ultra-tinggi → Kelas C (kebutuhan khusus)
Perbandingan pipa A106 dengan standar lainnya:
ASTM A53: pipa-umum-bertekanan rendah, dapat dilas, berkekuatan rendah, tidak cocok untuk suhu tinggi.
API 5L:-jalur pipa minyak dan gas jarak jauh, dengan fokus pada ketahanan tekanan & ketahanan korosi, tidak menekankan kinerja suhu tinggi.
ASTM A335: Alloy steel high temperature pipe, containing Cr-Mo alloy, temperature resistance >700 derajat.
Proses pembuatan:
Pipa baja seamless ASTM A106 dapat diproduksi dengan dua proses: cold drawing dan hot rolling. Kedua proses tersebut berbeda dalam proses produksi, presisi, kualitas permukaan, ukuran minimum, sifat mekanik, struktur organisasi, dll. Misalnya, presisi dan kualitas permukaan tabung yang ditarik dingin biasanya lebih tinggi daripada tabung canai panas, tetapi ukuran minimumnya lebih besar, dan sifat mekanik serta struktur organisasinya sedikit berbeda. Proses pengerolan panas lebih cocok untuk-produksi skala besar.
① Proses produksi utama pipa baja mulus canai panas-:
Persiapan dan inspeksi blanko pipa → pemanasan blanko pipa → perforasi → penggulungan pipa → pemanasan ulang pipa baja → pengukuran (pengurangan) diameter → perlakuan panas → pelurusan pipa jadi → finishing → inspeksi (inspeksi bangku non-destruktif, fisik dan kimia) → penyimpanan
② Proses produksi utama pipa baja mulus canai dingin-(ditarik):
Persiapan blanko → pengawetan dan pelumasan → pengerolan dingin (gambar) → perlakuan panas → pelurusan → penyelesaian → inspeksi
Ada dua metode pemrosesan dingin: satu adalah metode cold drawing, yaitu menarik pipa baja melalui cetakan pipa untuk membuat pipa baja secara bertahap menjadi lebih tipis dan memanjang; metode lainnya adalah metode pengerolan dingin, yaitu metode penerapan penggilingan panas yang ditemukan oleh Monnesmann bersaudara pada pemrosesan dingin. Pemrosesan dingin pipa baja seamless dapat meningkatkan akurasi dimensi dan penyelesaian pemrosesan pipa baja, meningkatkan sifat mekanik material, dll.
Pipa baja seamless ASTM A106 banyak digunakan di berbagai industri, termasuk minyak bumi, kimia, boiler, pembangkit listrik, kapal, manufaktur mesin, mobil, penerbangan, dirgantara, energi, geologi, konstruksi, dan industri militer. Industri-industri ini memiliki persyaratan yang berbeda untuk pipa baja, tetapi pipa baja seamless ASTM A106, sebagai bahan universal, dapat memenuhi kebutuhan dasar sebagian besar industri.
Proses:
Baja tersebut harus berupa baja mati, dengan proses peleburan utama berupa tungku-perapian,-oksigen dasar, atau-listrik terbuka, yang dapat digabungkan dengan degassing atau pemurnian terpisah. Jika peleburan sekunder, menggunakan peleburan kembali elektroslag atau peleburan kembali busur vakum kemudian dilakukan, panasnya harus didefinisikan sebagai seluruh ingot yang dilebur kembali dari satu panas primer.
Baja yang dicor dalam bentuk ingot atau strand cast diperbolehkan. Ketika baja dengan kadar berbeda dicor secara berurutan, identifikasi bahan transisi yang dihasilkan diperlukan. Produsen harus menghilangkan bahan transisi dengan prosedur yang ditetapkan yang secara positif memisahkan kadarnya.
Perlakuan panas:
Pipa-yang sudah jadi yang panas tidak perlu diberi perlakuan panas. Jika pipa yang sudah jadi panas diberi perlakuan panas, maka pipa tersebut harus diberi perlakuan panas pada suhu 1200 derajat F(650 derajat ) atau lebih tinggi.
Pipa penarikan dingin harus diberi perlakuan panas setelah penarikan dingin akhir pada suhu 1200 derajat F (650 derajat ) atau lebih tinggi.
Persyaratan pembengkokan:
Untuk pipa NPS2 (DN50) dan di bawahnya, pipa dengan panjang yang cukup harus tahan ditekuk dingin hingga 90 derajat di sekitar mandrel silinder, yang diameternya dua belas kali diameter luar (seperti yang ditunjukkan dalam ASME B 36.10M) pipa, tanpa menimbulkan retakan. Wehn memerintahkan agar digulung rapat, pipa harus ditekuk dingin hingga 180 derajat mengelilingi mandrel silinder. yang diameternya delapan kali diameter luar (seperti yang ditunjukkan pada ASME B 36.10M) pipa, tanpa kegagalan.
Tes hidrostatik:
Setiap panjang pipa harus dilakukan uji hidrostatis tanpa kebocoran melalui dinding pipa.
Sebagai alternatif dari uji hidrostatik sesuai pilihan pabrikan atau jika ditentukan dalam pesanan pembelian, seluruh badan pipa boleh diuji dengan uji listrik tak rusak.
Apabila uji hidrostatis dan uji listrik tak rusak dihilangkan dan panjang ditandai dengan huruf "NH", sertifikasi, bila diperlukan, harus dengan jelas menyatakan "Tidak Diuji Secara Hidrostatis", dan huruf "NH" harus dibubuhkan pada nomor spesifikasi produk dan tingkat bahan yang ditunjukkan pada sertifikasi.
Uji listrik-yang tidak merusak:
Sebagai alternatif dari uji hidrostatik sesuai pilihan pabrikan atau jika ditentukan dalam pesanan pembelian sebagai alternatif atau tambahan terhadap uji hidrostatik, seluruh badan setiap pipa harus diuji dengan uji listrik tak rusak. Dalam kasus seperti itu. penandaan setiap panjang pipa yang dilengkapi harus mencantumkan huruf "NDE". Uji listrik tak rusak ini dimaksudkan untuk menolak pipa yang cacat, menghasilkan sinyal uji yang sama atau lebih besar dari yang dihasilkan oleh standar kalibrasi yang berlaku.
Apabila uji listrik tak rusak dilakukan, panjangnya harus ditandai dengan huruf "NDE". Sertifikasi, jika diperlukan, harus menyatakan "Uji Listrik Tak Rusak" dan harus menunjukkan pengujian mana yang diterapkan. Selain itu, huruf "NDE" harus dibubuhkan pada nomor spesifikasi produk dan tingkat material yang ditunjukkan pada sertifikasi.
Pengujian ultrasonik yang dimaksud dalam spesifikasi ini mampu mendeteksi keberadaan dan lokasi ketidaksempurnaan yang berorientasi memanjang atau melingkar: namun, ketidaksempurnaan dengan orientasi berbeda. Pengujian ultrasonik belum tentu mampu mendeteksi ketidaksempurnaan yang singkat dan mendalam.
Pemeriksaan arus eddy yang dimaksud dalam klasifikasi ini mempunyai kemampuan mendeteksi ketidaksempurnaan yang signifikan, khususnya tipe short tiba-tiba.
Pemeriksaan kebocoran fluks yang dimaksud dalam spesifikasi ini mampu mendeteksi keberadaan dan lokasi ketidaksempurnaan berorientasi memanjang atau melintang yang signifikan, namun demikian, teknik yang berbeda perlu digunakan untuk mendeteksi ketidaksempurnaan dengan orientasi berbeda tersebut.


