


ASTM A53 -Spesifikasi standar untuk pipa baja karbon yang dilas dan mulus yang dikembangkan oleh American Society for Testing and Materials (ASTM). Standar ini mencakup berbagai ukuran dan ketebalan pipa dan berlaku untuk sistem perpipaan yang digunakan untuk mengangkut gas, cairan, dan cairan lainnya.
Pipa ASTM A53 ditujukan untuk aplikasi mekanis dan tekanan dan juga dapat diterima untuk penggunaan biasa pada saluran uap, air, gas, dan udara.
Ukuran:
½" – 12" beberapa batasan tergantung pada kelas. Ukuran OD hingga 26" tersedia secara terbatas.
Spesifikasi Standar untuk Pipa, Baja, Hitam dan Panas-Dicelup, Seng-Dilapisi, Dilas, dan Tanpa Jahitan. Spesifikasi ini mencakup pipa baja galvanis hitam-yang mulus dan dilas.
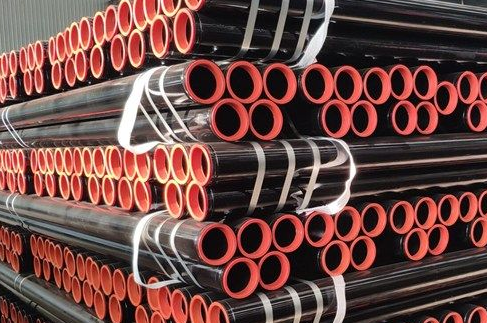
Jenis Pipa ASTM A53:
Jenis dan kualitas pipa A53 berikut tercakup dalam spesifikasi ini:
Pipa Tipe F – Tungku-pantat-dilas, dilas terus menerus Kelas A
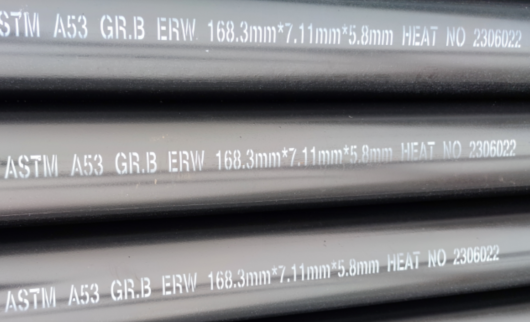
Pipa Tipe E - Listrik-tahan-dilas, Kelas A dan B, disebut pipa A53 ERW
Pipa Tipe S - Mulus, Kelas A dan B, disebut pipa Mulus A53
Persyaratan standar ASTM A53 Galvanisasi:
Spesifikasi standar ASTM A53 termasuk persyaratan hot dipped galvanis (dilapisi seng) untuk pipa ASTM A53 Grade B.
Selain itu, ada pipa galvanisasi internal dan eksternal. Melalui prosedur celup panas, ketebalan seng dengan tingkatan apa pun harus memenuhi spesifikasi B6.
Berat lapisan seng tidak boleh kurang dari 1,8 oz/ft2, 0,55 kg/m2, dan setiap berat sampel tidak boleh kurang dari 1,6 oz/ft2 0.49 kg/m2, sedangkan berat permukaan luar dan dalam sampel tidak boleh kurang dari 1,3 oz/ft2 0.40 kg/m2.
Aplikasi ASTM A53:
1 Arsitektur: pipa maksimum di bawah ekstraksi air tanah lebih banyak ketika menara, boiler, pengangkutan air panas dan sebagainya.
2 Permesinan, set bantalan, mesin pengolah, dan aksesori lainnya.
3 Kelas kelistrikan: distribusi gas, saluran fluida tenaga air.
4 Pembangkit listrik tenaga angin tabung anti-statis.
SIFAT MEKANIK – PERSYARATAN TARIK
| Mulus dan ERW | Kelas A | Kelas B |
| Kekuatan Tarik, min, psi | 48.000 (Lebih besar atau sama dengan 330 Mpa) | 60.000 (Lebih besar atau sama dengan 415 Mpa) |
| Kekuatan Hasil, min, psi | 30.000 (Lebih besar atau sama dengan 205 Mpa) | 35.000 ( Lebih besar atau sama dengan 240 Mpa) |
| Perpanjangan (%) | Lebih besar dari atau sama dengan 35 | Lebih besar dari atau sama dengan 30 |
Perbedaan utama:
Grade B memiliki kekuatan lebih tinggi (kekuatan luluh Lebih besar atau sama dengan 240MPa) dan cocok untuk sistem pipa bertekanan tinggi.
Grade A memiliki plastisitas yang lebih baik (perpanjangan lebih besar dari atau sama dengan 35%) dan lebih cocok untuk proses pembengkokan dingin, penggulungan, dan pembentukan lainnya.
PERSYARATAN KIMIA ASTM A53 :
| Mulus dan ERW | C maks % | Jm maks % | P maks % | S maks % |
| Kelas A | 0.25 | 0.95 | 0.05 | 0.045 |
| Kelas B | 0.30 | 1.20 | 0.05 | 0.045 |
| Jenis |
Karbon maks. % |
mangan maks. % |
Fosfor maks. % |
Belerang maks. % |
Tembaga maks. % |
Nikel maks. % |
Kromium maks. % |
molibdenum maks. % |
||||||||
| Kelas A | Kelas B | Kelas A | Kelas B | Kelas A | Kelas B | Kelas A | Kelas B | Kelas A | Kelas B | Kelas A | Kelas B | Kelas A | Kelas B | Kelas A | Kelas B | |
| Tipe S (mulus) |
0.25 | 0.30 | 0.95 | 1.2 | 0.05 | 0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| Tipe E (listrik-las resistansi) |
0.25 | 0.30 | 0.95 | 1.2 |
0.05 |
0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| Tipe F (tungku-pipa las) |
0.30 | / | 1.2 | / | 0.05 | / |
0.045 |
/ | 0.40 | / | 0.40 | / | 0.15 | / | 0.08 | / |
Perbandingan skenario aplikasi umum:
A53 GR.A: Biasa digunakan dalam bidang transportasi fluida konstruksi,-tekanan rendah (Kurang dari atau sama dengan 5MPa), seperti pipa ledeng, penyangga struktur bangunan, dan sistem uap-tekanan rendah.
A53 GR.B: Biasa digunakan dalam minyak bumi, industri kimia, manufaktur mesin, transportasi fluida bertekanan sedang dan tinggi (Kurang dari atau sama dengan 15MPa), seperti pipa minyak dan gas, pipa bantu boiler bertekanan tinggi, dan bagian struktur mekanis.
Perbedaan utama:
Grade A cocok untuk sistem bertekanan rendah dan tidak kritis, seperti pipa bangunan dan pipa AC.
Grade B cocok untuk jaringan pipa industri bertekanan sedang dan tinggi, seperti industri minyak bumi dan kimia.
Bagaimana cara memilih nilai yang tepat?
Persyaratan-cairan bertekanan rendah, pembengkokan/penggulungan dingin → Kelas A (ekonomis, kinerja pembentukan bagus)
Persyaratan fluida bertekanan- dan tinggi-tekanan, beban struktural-→ Kelas B (kekuatan lebih tinggi, ketahanan tekanan baik)
Grade B dari ASTM A53 merupakan pilihan umum untuk pipa bertekanan- dan-tinggi, sedangkan Grade A cocok untuk aplikasi-tekanan rendah,-pembengkokan dingin. Memilih grade yang tepat sesuai dengan kondisi kerja tertentu dapat mengoptimalkan biaya dan kinerja.
Perbandingan pipa A53 dengan standar lainnya:
ASTM A106: Pipa seamless-bersuhu tinggi dan-tekanan tinggi ( Kurang dari atau sama dengan 650 derajat ), diproduksi hanya dengan metode seamless, cocok untuk sistem pipa uap/minyak dan gas.
API 5L:-jalur pipa minyak dan gas jarak jauh, cocok untuk persyaratan ketahanan tekanan & ketahanan korosi yang lebih ketat.
Proses pembuatan pipa baja ASTM A53:
Proses produksi pipa baja ASTM A53 bervariasi menurut jenisnya (pipa mulus atau pipa las) dan metode pembuatan tertentu (seperti pengerolan panas, penarikan dingin, pengelasan resistansi, dll.).
1. Proses produksi pipa baja mulus
Pipa baja seamless ASTM A53 dibagi menjadi dua proses: pengerolan panas dan penarikan dingin. Proses spesifiknya adalah sebagai berikut:
(1) Proses produksi pipa mulus canai panas
Persiapan blanko pipa: Pilih billet baja karbon yang memenuhi standar (seperti baja 20# yang sesuai dengan grade A53-B).
Pemanasan: Panaskan hingga 1100 derajat ~1250 derajat dalam tungku cincin atau tungku berjalan.
Penusukan: Gunakan mesin penusuk-lintas bergulir atau mesin penusuk bertekanan untuk menusuk billet padat ke dalam tabung kasar berongga.
Penggulungan: Memperpanjang dan mengubah bentuk melalui tiga{0}}penggulungan silang-penggilingan atau penggulungan kontinu.
Ukuran: Sesuaikan diameter luar dan ketebalan dinding dengan ukuran standar.
Pendinginan: Pendinginan udara atau pendinginan terkontrol.
Pelurusan: Hilangkan deformasi lentur.
Deteksi: Uji tekanan air, deteksi cacat ultrasonik (UT), dll.
Pergudangan: Penandaan, pengemasan dan penyimpanan.
Fitur:
Efisiensi produksi tinggi, cocok untuk pipa-berdiameter tebal-berdinding besar.
Kekasaran permukaannya relatif tinggi, dan keseragaman ketebalan dindingnya sedikit lebih rendah dibandingkan tabung{0}}yang ditarik dingin.
(2) Proses produksi pipa mulus yang ditarik dingin
Pemanasan dan perforasi billet tabung (sama seperti pengerolan panas).
Judul: nyaman untuk penjepitan mesin gambar dingin.
Annealing: menghilangkan tekanan internal dan meningkatkan plastisitas.
Pengawetan: menghilangkan kerak oksida.
Gambar dingin: gambar multi-lintasan ke ukuran target (diameter luar bisa akurat hingga ±0,1 mm).
Perlakuan panas: normalisasi atau temper untuk menyesuaikan kinerja.
Inspeksi dan penyimpanan (sama seperti pengerolan panas).
Fitur:
Akurasi dimensi tinggi dan permukaan akhir yang bagus.
Cocok untuk tabung berdinding-berdiameter tipis-kecil (seperti tabung untuk silinder hidrolik).
2. Proses produksi pipa baja dilas
Pipa las ASTM A53 terutama mencakup pengelasan hambatan listrik (ERW) dan pengelasan busur terendam (SAW/LSAW):
(1) Proses pengelasan hambatan listrik frekuensi tinggi (Pipa ERW).
Pretreatment strip baja: uncoiling, leveling, dan trimming.
Pembentukan: Strip baja secara bertahap digulung menjadi bentuk tabung dengan beberapa set rol, dan ujung-ujungnya disejajarkan untuk pengelasan.
Pengelasan frekuensi tinggi (HFW): Tepinya dipanaskan oleh arus frekuensi tinggi dan diberi tekanan untuk menyatu membentuk las kontinu.
Perlakuan panas pada lasan: Tempering setidaknya 540 derajat untuk menghilangkan martensit.
Pengukuran dan pelurusan: Pastikan keakuratan dimensi.
Inspeksi: Pengujian arus Eddy (ET), uji tekanan air, dll.
Fitur:
Efisiensi produksi tinggi dan biaya rendah.
Cocok untuk pipa berdiameter kecil dan menengah (seperti pipa galvanis untuk konstruksi).
(2) Proses pengelasan busur terendam (Pipa SAW/LSAW).
Penggilingan pelat baja: Penggilingan dua sisi-pada tepi pelat baja untuk memastikan bentuk alur dan akurasi dimensi.
Pra-pembengkokan: Tepi pelat baja dibentuk menjadi kelengkungan yang diperlukan oleh mesin pra-pembengkokan untuk memfasilitasi pembentukan berikutnya.
Pembentukan JCOE: Ditekan secara bertahap menjadi bentuk "J-C-O" lalu ditutup ke dalam tabung kosong.
Pra-pengelasan: Pengelasan berpelindung gas (MAG) digunakan untuk memperbaiki sambungan sementara.
Pengelasan busur terendam internal dan eksternal: Gunakan mesin las busur terendam multi-kawat untuk mengelas lasan di kedua sisi guna memastikan kekuatan tinggi.
Ekspansi diameter: Meningkatkan distribusi tegangan.
Deteksi: Sinar X-(RT), ultrasonik (UT)
Fitur:
Berlaku untuk pipa-berdiameter tebal-berdinding besar (seperti pipa minyak dan gas).
Kekuatan lasnya tinggi, namun biayanya tinggi.
Pipa las ERW (diameter kecil): pengelasan resistansi frekuensi tinggi, cocok untuk konstruksi dan struktur mekanis.
Pipa las SAW/LSAW (diameter besar): pengelasan busur terendam, cocok untuk transportasi minyak dan gas, pipa-bertekanan tinggi.
Pemeriksaan kualitas pipa baja ASTM A53:
Pengujian non-destruktif (NDT):
Deteksi cacat ultrasonik (UT): Mendeteksi cacat internal pada lasan dan bahan induk.
Deteksi sinar X-(RT): Periksa cacat seperti pori-pori dan kurangnya fusi di dalam las.
Pengujian partikel magnetik (MT): Digunakan untuk mendeteksi retakan ujung pipa.
Uji hidrostatis: Uji daya dukung tekanan setiap pipa baja untuk memastikan tidak ada kebocoran
Kontrol kualitas yang ketat (seperti deteksi cacat, uji hidrostatik) dan perawatan permukaan (galvanisasi, pelapisan) memastikan memenuhi standar ASTM A53 dan memenuhi kebutuhan berbagai industri.
Persyaratan pembengkokan:
Untuk pipa NPS 2 (DN50) dan di bawahnya, pipa dengan panjang yang cukup harus mampu dibengkokkan dingin hingga 90 derajat mengelilingi mandrel silinder, yang diameternya dua belas kali diameter luar pipa, tanpa timbul retakan pada bagian mana pun dan tanpa membuka las.
Bila diperintahkan untuk penggulungan rapat, pipa harus dibengkokkan dingin hingga 180 derajat mengelilingi mandrel silinder, yang diameternya delapan kali diameter luar pipa, tanpa kegagalan.
Pipa ganda ekstra kuat di atas NPS 1 1/4(DN 32) tidak perlu dilakukan uji tekuk.
Tes perataan:
Uji perataan harus dilakukan pada pipa di atas NPS 2 (DN 50) dengan seluruh ketebalan ekstra kuat dan ringan.
Untuk pipa tanpa sambungan, benda uji dengan panjang minimal 2 1/2 inci (60 mm) harus diratakan dingin di antara pelat paralel dalam dua langkah. Pada tahap pertama yaitu uji keuletan, tidak ada retak atau pecah pada permukaan bagian dalam, luar, atau ujung. Pada tahap kedua, yaitu pengujian kesehatan, perataan harus dilanjutkan sampai benda uji patah atau sisi pipa yang berlawanan bertemu. Bukti adanya bahan laminasi atau tidak sehat yang terlihat selama seluruh pengujian perataan harus menjadi alasan penolakan.
Untuk pipa las hambatan listrik, benda uji minimal 4 inci. (100 mm) panjangnya harus diratakan dingin di antara pelat sejajar dalam tiga tahap, dengan lokasi las 0 derajat atau 90 derajat dari garis arah gaya. Pada tahap pertama, yaitu pengujian daktilitas las, tidak boleh terjadi keretakan atau pecah pada permukaan dalam atau luar pada lasan sampai jarak antar pelat kurang dari dua pertiga diameter pipa yang ditentukan. sebagai langkah kedua, perataan harus dilanjutkan sebagai uji daktilitas menjauhi lasan. Selama langkah kedua, tidak ada retakan atau kerusakan pada permukaan dalam atau luar yang jauh dari lasan. Pada tahap ketiga, yaitu pengujian kesehatan, perataan harus dilanjutkan sampai benda uji patah atau dinding pipa yang berlawanan bertemu. Bukti adanya bahan yang terlaminasi atau tidak sehat atau las yang tidak lengkap yang terlihat pada uji perataan harus menjadi penyebab penolakan.


