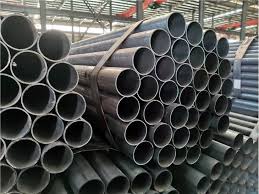
Apa karakteristik proses pengelasan resistensi frekuensi tinggi (ERW)?
Pengelasan resistansi frekuensi tinggi menggunakan arus frekuensi tinggi untuk memanaskan tepi pelat baja dan membentuk lasan dengan ekstrusi. Sangat cocok untuk memproduksi pipa las dengan diameter 20mm ~ 600mm. Proses ini memiliki efisiensi produksi yang tinggi dan biaya rendah, dan cocok untuk produksi massal, tetapi kualitas lasan sangat dipengaruhi oleh arus, tekanan dan kecepatan. Pipa las ERW biasanya digunakan untuk transportasi air dan gas dan struktur bangunan, tetapi tidak cocok untuk lingkungan bertekanan tinggi. Teknologi ERW modern dapat menghasilkan pipa las berkualitas lebih tinggi dan sebagian menggantikan pipa baja yang mulus.
Apa keuntungan dan kerugian dari proses pengelasan busur terendam (SAW)?
Pengelasan busur terendam dibagi menjadi pengelasan jahitan lurus (LSAW) dan pengelasan spiral (SSAW), yang cocok untuk pipa berdinding tebal berdiameter besar, seperti pipa minyak dan gas. Keuntungannya adalah kualitas lasan tinggi, kapasitas bantalan tekanan yang kuat, dan cocok untuk transportasi jarak jauh; Kerugiannya adalah investasi peralatan besar dan kecepatan produksi yang lambat. Lasan LSAW didistribusikan dalam garis lurus dan memiliki sifat mekanik yang lebih baik, sementara SSAW dapat secara fleksibel menyesuaikan diameter pipa, tetapi distribusi tegangan lasan kompleks. Pengelasan busur terendam perlu digunakan dengan fluks untuk mencegah oksidasi dan meningkatkan kualitas pengelasan.
Bagaimana cara memilih antara pipa las spiral dan pipa las lurus?
Pipa Welded Spiral (SSAW) dibentuk oleh spiral rolling, yang cocok untuk produksi pipa berdiameter besar (seperti diameter yang melebihi 1000mm) dan memiliki pemanfaatan strip baja tinggi. Lasan pipa las lurus (LSAW) lurus, dengan kinerja bantalan tekanan yang lebih baik, dan cocok untuk pipa bertekanan tinggi. Biaya produksi pipa las spiral rendah, tetapi lasannya panjang, yang dapat mempengaruhi umur kelelahan; Pipa las jahitan lurus lebih cocok untuk lingkungan stres tinggi, seperti pipa kapal selam. Saat memilih, diameter pipa, persyaratan tekanan, dan faktor biaya harus dipertimbangkan secara komprehensif.
Bagaimana pengelasan laser digunakan dalam produksi pipa las baja karbon?
Pengelasan laser menggunakan balok laser berenergi tinggi untuk melelehkan logam, dengan lasan sempit dan zona kecil yang terkena dampak panas, yang cocok untuk pipa las presisi tinggi, seperti pipa knalpot mobil dan bagian mekanik presisi. Keuntungannya adalah kecepatan pengelasan cepat, deformasi kecil, dan produksi otomatis; Kerugiannya adalah biaya peralatan yang tinggi dan persyaratan ketat tentang kebersihan permukaan material. Pipa las laser sebagian besar digunakan di industri manufaktur kelas atas, seperti kedirgantaraan dan perangkat medis. Dengan kemajuan teknologi, penerapan pengelasan laser di bidang pipa las baja karbon secara bertahap berkembang.
Apa titik -titik utama kontrol kualitas dalam produksi pipa yang dilas?
Kontrol kualitas dalam produksi pipa las termasuk inspeksi bahan baku, kontrol parameter pengelasan, inspeksi las dan pengujian produk jadi. Bahan baku perlu memeriksa komposisi kimia dan cacat permukaan strip baja; Arus, tegangan dan kecepatan perlu disesuaikan selama pengelasan untuk memastikan kekuatan lasan. Metode deteksi umum termasuk deteksi cacat ultrasonik (UT), deteksi sinar-X (RT) dan pengujian tekanan air. Produk jadi juga perlu diuji untuk ukuran, kekerasan dan sifat tarik. Kontrol kualitas yang ketat dapat mencegah retak atau kebocoran pipa yang dilas saat digunakan.